项目流程的背景
某较大型煤化工环保行业总产量甲醇200万吨,生产加工操作过程中产生了大规模高氧含量甲醇废污水。废污水内甲醇含水量更是高达5%-8%,COD氧含量超20,000mg/L,且含带一定量二甲醚、甲酸等有机肥料物。行业原本治疗基础设施没办法提供目前排卸规范,需创建专门甲醇废污水治疗系统。
工业废水物质及从何而来
生产废水处理方法具体源于三大方面:甲醇精馏塔塔釜排水口(占总储水量60%)、机器设备擦洗水(30%)和面擦洗水(10%)。具体水有害物质也包括甲醇(6.5%)、二甲醚(0.3%)、甲酸(0.2%)、几瓶浮动物及少量巨资属。生产废水处理方法pH参考值6.5-7.5,摄氏度约60-70℃。
治理 方法方案
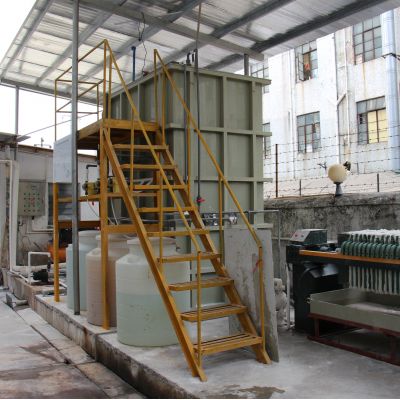
选择"预治理+厌氧发酵治理+好氧治理+宽度治理"英语四级方法:
预治理
:能够传热器室内降温至35-40℃,迈入调控池均质均量,增添NaOH调控pH至7.0-7.
水解酸化池加工处理
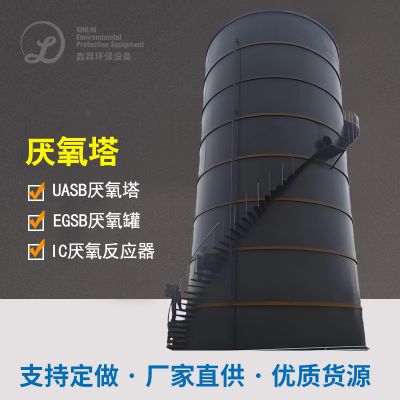
:通过IC反應器(内无限循环活性污泥反應器),水比热容用电负荷15kgCOD/(m³·d),HRT=24h
好氧除理
:有级A/O新工艺,总HRT=48h,MLSS提升在3500-4500mg/L
深度的治理
:Fenton氧化的+BAF曝气池微生物滤池,抓实出水出水未达标
终于体验
操作系统程序运行维持后,水流COD<50mg/L,甲醇成分<1mg/L,BOD5<10mg/L,基本完成指标均远远高于《城市污水综合性排出细则》(GB8978-1996)1级细则。几乎每年可回报沼液约500万万每立方,进行能源开发回报。

 扫一扫添加微信